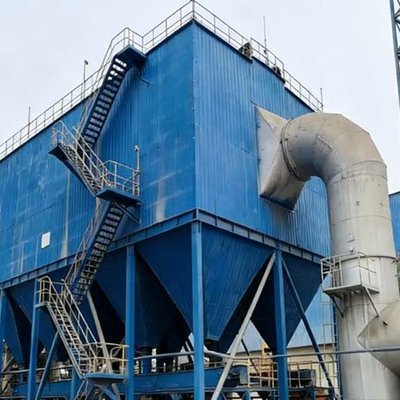

脉冲喷吹袋式除尘器是水泥厂、钢铁厂、铸造厂、发电站、化工设施及众多其它工业应用中有效的除尘系统之一。在正常运行条件下,该系统保持稳定的运行压差(DP),实现高效粉尘过滤,同时将能耗降至最低。
当运行压差开始超出推荐运行范围时,整个过滤系统的效率就会下降。风机消耗更多电能,气流减少,除尘性能恶化,滤袋承受不必要的机械应力。如果操作人员未能及时查明根本原因,持续的高压差会缩短滤袋寿命、增加维护成本,甚至导致意外生产停机。
一、高压差为何不可忽视
维护团队不应立即更换滤袋,而应进行系统性检查。在许多情况下,高压差源于运行问题,而非滤料磨损。本指南将逐步说明如何排查问题,使袋式除尘器恢复最佳性能。
步骤1:验证压差读数是否准确
在检查除尘器本身之前,技术人员应首先确认压力读数的可靠性。
许多工厂在排查机械部件后才发现,压差变送器提供的是不准确的数据。传感管路内的粉尘积聚、管路损坏、接头松动或变送器校准不当都可能导致错误读数。
维护人员应检查压力端口、清洁堵塞的导压管、验证管路连接,并将变送器读数与校准过的便携式压力表进行比对。如果测量值差异显著,重新校准或更换仪表即可解决问题,无需额外维护。
可靠的监测是有效排查的基础。
步骤2:回顾近期运行变化
压差的突然升高往往与生产过程中某处的变化同时发生。
操作人员应回顾近期运行记录,判断以下条件是否发生变化:
粉尘负荷增加
产能扩大
原材料变更
气体温度或湿度变化
新设备接入除尘系统
风机运行速度调整
即使是相对较小的工艺变化,也可能显著影响滤袋负荷和气流阻力。及早识别这些变化有助于缩小可能的原因范围。
步骤3:检查脉冲清灰系统
脉冲清灰系统负责清除滤袋表面积聚的粉尘。如果清灰效果不佳,粉尘层厚度会迅速增加,导致运行压差上升。
技术人员应检查清灰系统的每个主要部件,包括:
压缩空气压力
储气罐
脉冲阀
电磁阀
喷吹管
喷嘴
脉冲控制器
压缩空气压力应保持在设备制造商推荐的范围内。气压不足会降低清灰强度,而气压过高则会损坏滤袋并缩短其使用寿命。
技术人员还应倾听脉冲阀是否有漏气声。持续漏气不仅浪费压缩空气,还会削弱整个系统的清灰性能。
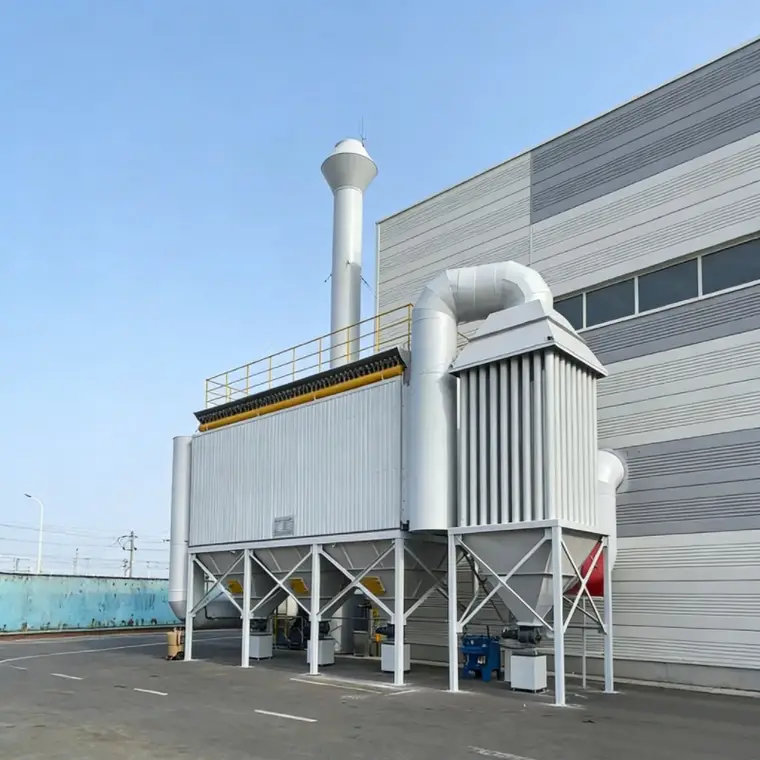
步骤4:检查滤袋状况
滤袋是每个脉冲喷吹袋式除尘器的核心部件。其状况直接决定过滤效率和运行阻力。
在计划维护期间,技术人员应检查整个除尘器内具有代表性的滤袋,而不仅仅是检修门附近的滤袋。
常见问题包括:
粉尘大量积聚
受潮结块
油污污染
化学侵蚀
表面釉化
机械磨损
滤料撕裂
无法通过脉冲清灰去除的粉尘通常表明滤料已发生堵塞。在这种情况下,清灰效率下降,而运行压差持续上升。
如果仅有少量滤袋损坏,更换这些滤袋即可恢复正常性能。但如果大部分滤袋都出现类似的劣化,更换整套滤袋往往是更经济的长期解决方案。
步骤5:检查湿气与冷凝
湿气是导致持续高压差的常见原因之一。
当工艺气体冷却至露点以下时,除尘器内部会形成冷凝。潮湿的粉尘会紧密黏附在滤料表面,逐渐形成一层致密的粉尘层,脉冲清灰难以将其清除。
维护人员应检查系统是否有以下迹象:
水滴
潮湿粉尘沉积
锈蚀
腐蚀
滤袋受潮
湿气的可能来源包括管道泄漏、保温不足、工艺波动、冷空气渗入,以及启停过程中形成的冷凝。
消除湿气来源至关重要。在不消除冷凝的情况下更换滤袋,只会导致问题反复出现。
步骤6:评估粉尘特性
并非所有工业粉尘的特性都相同。
有些粉尘在脉冲清灰时容易脱落,而有些则天然会形成致密的沉积物,增加过滤阻力。
工程师应评估粉尘是否变得:
黏性
吸湿性
纤维状
极细
静电性
含油量高
原材料、添加剂或生产工艺的变化往往会改变粉尘特性,却不易立即引起注意。
如果粉尘特性已发生永久性变化,现有滤料可能无法再提供最佳性能。选择不同的滤料或采用专门的覆膜处理,可能会显著降低运行压差,同时延长滤袋寿命。
步骤7:确认气流量是否在设计参数范围内
即使一台功能完好的袋式除尘器,如果气流量超过其设计能力,也会出现压差过高的问题。
维护团队应验证:
风机性能
风门位置
系统风量
气布比
管道泄漏
接入系统的附加设备
超负荷运行的除尘器会迫使更多空气通过现有过滤面积,提高过滤风速,加速粉尘积聚。
如果产能扩增已永久性地提高了风量要求,则可能需要升级袋式除尘器或增加额外的过滤容量。
步骤8:检查灰斗卸灰情况
滞留在灰斗内的粉尘最终会干扰正常过滤。
技术人员应检查旋转卸料阀、螺旋输送机、刮板输送机和卸料闸门是否存在堵塞或机械故障。
如果粉尘积聚超过灰斗料位,就会发生“二次扬尘”——气流将已沉降的粉尘重新带向滤袋。这部分额外的粉尘负荷会增加运行压降,降低清灰效果。
保持卸灰系统连续运行有助于维持袋式除尘器的稳定性能。
步骤9:审查预防性维护记录
历史维护数据往往能揭示单次检查中不易察觉的重复性问题。
维护记录应包括:
压差趋势
脉冲清灰频率
压缩空气消耗量
滤袋更换历史
电磁阀故障记录
风机维护记录
粉尘排放测量数据
趋势分析可使维护工程师在性能逐渐恶化发展为紧急停机之前,及早发现异常。
采用预测性维护的工厂通常比仅依靠被动维修的工厂运行成本更低、滤袋寿命更长、系统可靠性更高。
更大限度减少未来压差问题的预防措施
一旦根本原因得到纠正,操作人员应采取预防措施,以长期保持稳定的运行压差。
建议做法包括:
持续监测运行压差
保持稳定的压缩空气压力
在计划维护期间检查脉冲阀
防止除尘器内部冷凝
在故障扩散前更换损坏的滤袋
保持灰斗卸灰设备正常运行
在工艺变更后验证风量
遵循制造商的预防性维护计划
主动的维护策略有助于在降低能耗和意外停机的同时,更大限度地提高过滤效率。
结论
脉冲喷吹袋式除尘器的高压差问题很少由单一部件故障引起。更常见的是,它源于运行工况、维护实践、粉尘特性和工艺变化的共同作用。
通过遵循结构化的排查流程,维护团队可以确定实际原因,而非仅凭假设更换部件。准确的诊断不仅能恢复气流、提高除尘效率,还能延长滤袋寿命、降低运行成本,并提高工厂的整体可靠性。
对于依赖连续工业除尘的工厂而言,系统性检查和预防性维护仍然是使脉冲喷吹袋式除尘器年复一年保持最佳运行状态的有效方法。